Artykuł sponsorowany
Jak z tabliczki i zużytej części odczytać parametry podłogi ruchomej przed zamówieniem
Błąd w doborze podzespołów do systemu ruchomej podłogi potrafi zatrzymać pojazd na kilkanaście dni i trwale zakłócić harmonogram pracy całej floty transportowej. Jedna pomyłka przy identyfikacji wariantu listwy lub elementu ślizgowego automatycznie wydłuża przestój techniczny, generując wymierne straty dla przedsiębiorstwa. Właściwe odczytanie danych z tabliczki znamionowej oraz staranna weryfikacja zużytej części pozwalają uniknąć bolesnych pomyłek na etapie montażu. Wiedza o tym, na które parametry zwrócić szczególną uwagę, chroni serwisantów przed zamówieniem pozornie zgodnego, ale w praktyce zupełnie niepasującego komponentu.
Dlaczego sam model naczepy nie ułatwia wyboru części?
Model naczepy dostarcza wyłącznie ogólnych informacji o pojeździe, co w kontekście specjalistycznego serwisowania napędu okazuje się wiedzą niewystarczającą. Różne generacje systemów Cargo Floor znacznie różnią się od siebie typem zastosowanego sterowania, średnicą cylindrów roboczych oraz samą geometrią profili podłogowych. Z tego powodu podstawowym źródłem wiedzy o systemie pozostaje tabliczka znamionowa, z której odczytuje się zestaw najważniejszych parametrów identyfikacyjnych.
Kluczowe znaczenie dla serwisu ma oznaczenie TYPE oraz unikalny numer systemu, ukrywający się pod skrótem SYST. NR. Mechanik musi również zapisać numer produkcji PROD. NR., dopuszczalne ciśnienie robocze określone jako MAX. WP. oraz maksymalny udźwig mechanizmu figurujący jako MAX. CAP. Bardzo istotny jest także rok produkcji (PROD. YR.), chociaż sama znajomość rocznika nie daje pełnej gwarancji kompatybilności. Producenci często modyfikowali specyfikację napędów w połowie cyklu wydawniczego, wprowadzając zaktualizowane zawory lub inne uszczelnienia. Mniejsza tabliczka znamionowa znajduje się zazwyczaj w pobliżu tylnego pomostu ładunkowego, natomiast główna umieszczona jest bezpośrednio na skrzynce sterowniczej. Dokumentacja serwisowa uzupełnia te bazowe dane, jednak weryfikacja empiryczna zużytych elementów stanowi nieodłączny etap przygotowań do naprawy.
Pomiary i identyfikacja wyeksploatowanych podzespołów
Weryfikacja profili podłogowych i łożysk ślizgowych
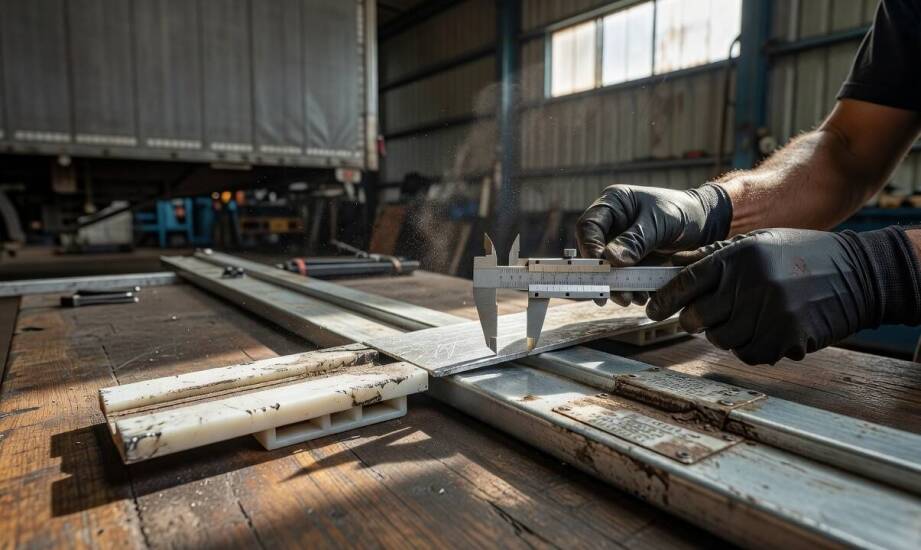
Długość listwy zawsze mierzy się bezpośrednio na zużytym elemencie, ponieważ producenci docinają panele pod konkretną specyfikację zabudowy. Pomiary należy wykonywać przymiarem wstęgowym na całej płaszczyźnie, uwzględniając ewentualne wytarcia materiału. Standardowa szerokość profilu wynosi 112 mm, jednak w naczepach objętościowych powszechnie stosuje się wersje szerokie o wymiarze 156,8 mm. Grubość aluminiowej powłoki przyjmuje zazwyczaj wartości 6 mm, 8 mm lub 10 mm, co najłatwiej zweryfikować suwmiarką na niezużytym fragmencie listwy. Wersje oznaczone jako HD zapewniają podwyższoną odporność na odkształcenia podczas zrzucania na podłogę ciężkich materiałów, takich jak gruz czy odpady komunalne.
Sposób mocowania profilu weryfikuje się poprzez analizę punktów kotwiczących. Standardowo na jedną listwę przypada od sześciu do ośmiu śrub M12 x 30 klasy 10.9, które fabrycznie osadza się przy użyciu specjalistycznego kleju do gwintów Loctite, zapobiegającego odkręcaniu się elementów pod wpływem wibracji. Kolejnym krokiem jest staranna analiza łożysk. Modele Cargo Twister, pracujące na kwadratowej rurze 25 x 25 mm, różnią się całkowicie od starszych łożysk typu Snap-on. Te drugie posiadają odmienną powierzchnię nośną, wynoszącą dokładnie 87 cm² lub 60 cm², w zależności od zastosowanego profilu. Ślady zużycia na bocznych krawędziach wyraźnie wskazują na pierwotnie zamontowany typ elementu. Niewłaściwie dobrany ślizg powoduje głębokie wgniecenia w strukturze aluminium i ostatecznie prowadzi do zatarcia całego mechanizmu przesuwnego naczepy.
Odczytywanie parametrów układu hydraulicznego
Elementy napędowe wymagają rygorystycznego podejścia podczas odczytywania specyfikacji, ponieważ błąd na tym etapie grozi trwałym uszkodzeniem pompy. Parametry układu hydraulicznego identyfikuje się na podstawie ciągów znaków wybijanych na stalowych cylindrach. Kluczowa okazuje się średnica zewnętrzna tłoka, która oscyluje w granicach od 80 do 125 mm, a także skok roboczy osiągający najczęściej wartości rzędu 150-200 mm. Mechanik odpowiada również za sprawdzenie punktów podłączenia elastycznych przewodów zasilających do głównego bloku sterującego. Systemy wykorzystują zawory kierunkowe typu A, B lub E, które współpracują z cewkami elektromagnetycznymi o napięciu 24 V i filtrami oczyszczającymi olej hydrauliczny do poziomu 10 mikronów. Niezgodność gwintów przyłączeniowych lub odmienne ułożenie portów całkowicie blokuje możliwość bezpiecznego poskładania układu, tworząc bezpośrednie ryzyko poważnych wycieków ciśnieniowych.
Firma ROKPASZ od 1994 roku zajmuje się identyfikacją takich komponentów i sprawdzaniem ich zgodności z daną wersją napędu. Dobierając części do naczep z ruchomą podłogą, mechanik zyskuje pewność, że naprawa opiera się na precyzyjnych wytycznych z technicznego katalogu producenta. Rzetelne skatalogowanie poszczególnych modułów ułatwia bezproblemowe wpięcie nowej części w funkcjonujący obieg hydrauliczny.
Proces doboru podzespołów serwisowych opiera się na twardych danych odczytanych z fabrycznej tabliczki znamionowej oraz precyzyjnych pomiarach wyeksploatowanych elementów. Pominięcie analizy chociażby jednego parametru, takiego jak skok cylindra czy geometria ślizgu, drastycznie zwiększa prawdopodobieństwo zakupu niewłaściwego wariantu. Konsekwentna weryfikacja specyfikacji technicznej chroni warsztat przed ponoszeniem kosztów nietrafionych zamówień i pozwala znacznie szybciej przywrócić naczepę do pełnej sprawności operacyjnej na trasach transportowych.
Kategorie artykułów
Polecane artykuły
Jak psychoterapia dla par w Gdańsku wspiera rozwój osobisty uczestników?
Psychoterapia dla par w Gdańsku to rosnący trend wśród osób pragnących rozwijać się osobiście oraz wspólnie z partnerem. Tego rodzaju terapia oferuje wsparcie w budowaniu zdrowych relacji, poprawie komunikacji oraz lepszym zrozumieniu siebie i drugiej osoby. Zrozumienie tych elementów jest kluczowe

Wskazania i przeciwwskazania do wszczepienia implantów zębowych
Implanty zębowe to innowacyjne rozwiązanie w stomatologii, które cieszy się rosnącą popularnością wśród pacjentów. Dzięki nim możliwe jest odzyskanie utraconych zębów, co poprawia estetykę uśmiechu oraz funkcję żucia. Warto rozważyć tę opcję, ponieważ przynosi liczne korzyści zdrowotne i estetyczne.